云南汇承金属制品钢结构配件加工工艺与质量标准详解
在云南的机械加工与工程建设领域,一个常被忽视却致命的细节是:许多钢结构件在焊接后不到两年便出现疲劳裂纹,而另一些同类型产品却能服役超过十年。差距往往不在钢材本身,而藏在那些看不见的加工工艺与表面处理环节里。作为深耕金属构件加工多年的从业者,我们深知,配件品质的稳定性,才是决定整个项目寿命的隐形命脉。
为什么同样的图纸,做出来的东西千差万别?
根源在于加工流程中“隐性成本”的取舍。以钢结构配件为例,正规厂家会严格执行**下料—矫正—钻孔—组装—焊接—抛丸—喷涂**七道工序,每一道都有明确的公差带。而一些作坊式工厂,为压缩工时,常跳过焊前预热或焊后消应力处理,直接导致构件内部残留应力集中,在动态荷载下极易脆断。这种差异,肉眼无法察觉,却会在三到五年后集中爆发。
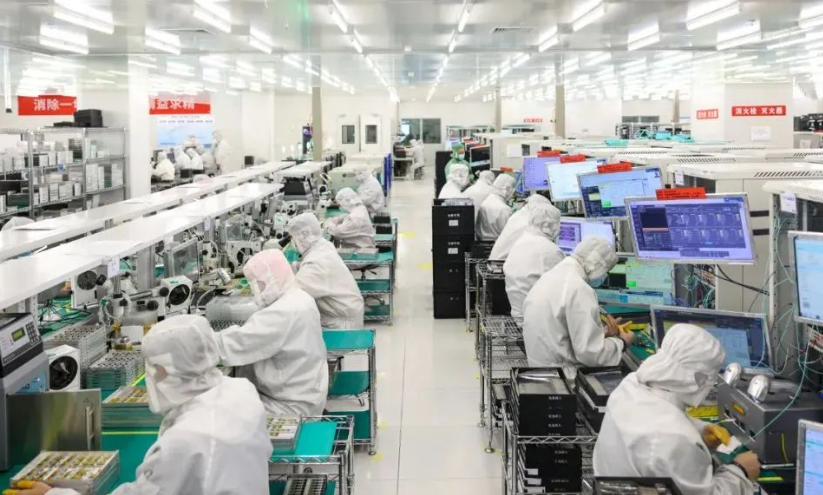
云南汇承金属制品有限公司在承接**工业金属零部件**订单时,尤其注重对原材料的复验。我们坚持对每批Q355B或304不锈钢板进行光谱分析,确保化学成分符合国标,而非仅凭材质书放行。这看似增加了成本,却能从源头上杜绝因“以次充好”引发的批量事故。
核心工艺参数:从切割到焊接的量化控制
以我们常用的**铝合金型材加工**为例,切割精度控制在±0.5mm以内,端面垂直度偏差不超过0.1mm。对于厚度超过20mm的钢板,我们采用**等离子切割+高速坡口铣**复合工艺,取代传统的火焰切割,热影响区宽度从3mm缩减至1.2mm,极大减少了后续机加工的变形量。
焊接环节,我们严格执行焊前预热(厚板≥100℃)与层间温度监控(≤250℃)。对于承重节点焊缝,100%进行超声波探伤(UT),Ⅱ级合格率须达到98%以上。这些数据并非纸上谈兵,而是写入车间作业指导书并纳入计件考核的硬性指标。
- 螺栓连接面:采用数控龙门铣削,表面粗糙度Ra≤12.5μm,保证摩擦面抗滑移系数≥0.45。
- 镀锌层厚度:热浸镀锌构件,锌层局部厚度≥70μm,附着力划格试验达到0级。
对比:通用加工与定制化五金制品的技术鸿沟
市面上很多厂家提供的所谓“**五金制品定制**”,往往只是标准化产品的尺寸微调。而真正的定制化,要求工艺链具备快速重构能力。例如,当我们为客户定制一批异形折弯件时,需要依据材料回弹系数(通常为1°~3°)反向修正模具角度,且批量生产前必须完成首件三坐标检测。这种响应速度与精度控制,是普通冲压设备难以企及的。云南汇承金属制品有限公司的**金属构件加工**车间配备了数控折弯机与激光切割机联动线,从图纸输入到首件合格品产出,常规周期可压缩至4小时以内。
另外,针对高腐蚀环境下的钢结构配件,我们推荐使用电弧喷铝复合涂层(铝层厚度120~150μm)+封闭剂处理,其耐盐雾试验时间可达1200小时,远超普通喷漆的400小时。这并非建议所有客户都采用最高规格,而是提醒您根据实际工况(如化工园区、高湿地区)选择合理的防腐等级,避免过度设计或防护不足。
对于正在规划项目的您,我们建议在招标或采购前,务必要求供应商提供关键工序的工艺评定报告(PQR)及焊工资质证书。同时,可安排一次不预先通知的工厂突击审核,重点观察其焊接电流记录仪是否开启、抛丸机钢丸粒度是否达标。这些细节,往往比口头承诺更具说服力。若您需要针对具体构件的加工方案评估,欢迎与我们的技术团队直接沟通参数匹配性问题。