云南汇承金属构件加工工艺标准及精度控制要点
在西南地区制造业升级的浪潮中,金属构件加工早已不再是简单的切割与焊接。作为云南汇承金属制品有限公司的技术人员,我们每天面对的是来自桥梁、建筑、机械装备等领域的严苛图纸——有些公差要求甚至达到头发丝直径的三分之一。这种精度压力下,粗放式的老工艺显然行不通了。
行业内的普遍痛点在于:普通加工厂能保证±0.5mm的尺寸误差已属不易,但高端钢结构配件往往要求整体形位公差控制在±0.15mm以内。更棘手的是,铝合金型材加工时热变形累积、薄壁件切削震颤等问题,常常让成品率只有七成左右。我们统计过,近两年客户投诉中有六成集中在配合面精度不足和表面微裂纹上。
工艺标准的三层体系
云南汇承金属制品有限公司为此构建了一套可量化的控制方案。在下料环节,引入激光切割与数控锯床双轨并行,针对不同厚度板材设定不同的热影响区补偿系数;成型阶段,关键受力部件全部采用模具压弯而非自由折弯,消除回弹误差;焊接工序则推行机器人自动焊为主、人工精修为辅的模式,焊后48小时内完成去应力退火。这套体系下来,工业金属零部件的批次一致性提升了约35%。
当然,设备只是基础。真正的精度控制藏在参数管理里。比如切削速度与进给量的匹配,我们通过振动监测传感器实时调整,将表面粗糙度稳定在Ra1.6以下。对于五金制品定制中常见的异形件,我们开发了一套快速换模工装,把装夹误差从原来的0.3mm压到0.05mm以内。
从检测到反馈的闭环
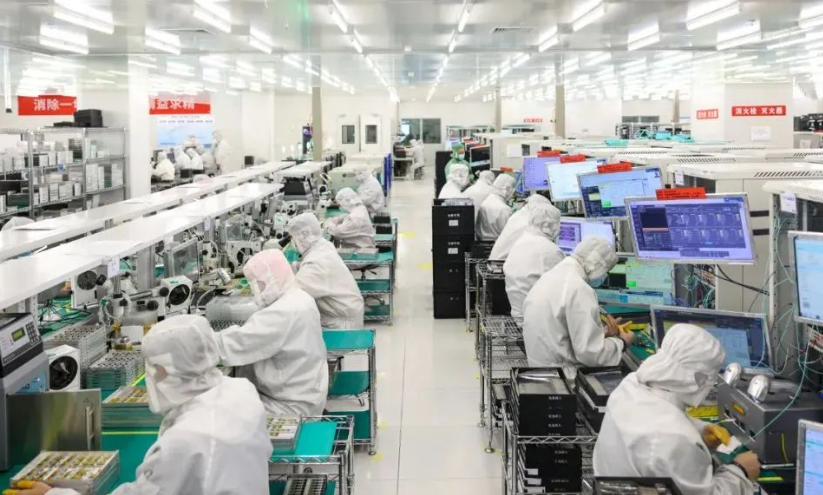
单纯依靠过程控制远远不够。我们的质检流程里,三坐标测量仪对每批首件和末件进行全尺寸扫描,数据直接回传至MES系统。一旦发现某尺寸偏移趋势超过设定阈值的60%,系统会自动预警并调整下一批次的补偿值。这种闭环管理使得钢结构配件的最终交付合格率稳定在98.7%以上。
实践中有个容易被忽视的点:环境温湿度对精密加工的影响。夏季车间温度波动超过8℃时,铝合金型材的线性膨胀足以让100mm长的零件产生0.1mm偏差。所以我们要求恒温车间控制在23℃±2℃,相对湿度低于65%。这一点往往成为很多同行忽略的品质短板。
对于客户而言,选择合作方时不妨关注三点:一是是否具备完整的量具校准台账,二是焊接工艺评定报告覆盖了多少种母材组合,三是是否愿意提供过程检测原始数据。这些细节比口头承诺更具说服力。
云南汇承金属制品有限公司始终认为,金属构件加工的本质是对材料流动规律的掌控。从钢材的屈服强度到铝材的时效状态,每批来料的差异都需要工艺人员重新调校参数。这条路没有捷径,唯有将标准落实到每一个操作手柄和每一次测量读数上。