金属构件表面处理工艺对比:喷塑、镀锌与阳极氧化
金属构件的表面处理,直接决定产品的使用寿命与观感品质。在西南地区的工业环境下,酸雨、高湿与昼夜温差对防护层提出了苛刻要求。很多客户在咨询时都会问:喷塑、镀锌和阳极氧化,到底该怎么选?
三种工艺的底层逻辑差异
喷塑(静电粉末喷涂)靠的是物理附着+高温固化,涂层厚度通常在60-120μm,抗冲击性强,但磕碰后易起皮。热浸镀锌则是冶金结合,锌层厚度可达85μm以上,牺牲阳极保护作用让切口处也能自愈,但外观粗糙且焊接部位需二次处理。阳极氧化是电化学过程,在铝材表面生成致密氧化膜(5-25μm),硬度可达HV300以上,但仅适用于铝合金型材。
从成本维度看:喷塑最经济(约15-25元/㎡),镀锌居中(20-35元/㎡),阳极氧化最贵(40-70元/㎡)。但这只是裸价,若算上维护周期,镀锌在户外环境下寿命可达20年以上,喷塑在西南酸雨地区可能5年就出现粉化。
选型指南:按工况而非价格
云南汇承金属制品有限公司:金属构件加工中,我们常建议客户按三个维度判断——基材类型、服役环境、力学要求。若是Q235B钢结构配件用于室外支架,优先热浸镀锌;若是不锈钢或铝合金型材加工件用于室内装饰,喷塑的哑光质感更讨喜;而铝合金型材要求耐磨或绝缘时,阳极氧化几乎是唯一选择。
举个实际案例:某光伏项目支架采用镀锌+局部喷塑复合工艺,既利用锌层防锈,又在螺栓连接处用喷塑封闭缝隙,成本仅增加8%,但盐雾试验时长从480h提升至1000h。这种组合方案在五金制品定制中越来越常见。
工艺缺陷与规避策略
- 喷塑:前处理脱脂不净易起泡,必须控制磷化膜晶粒尺寸在5-10μm;
- 镀锌:氢脆风险高,高强度螺栓(10.9级以上)需做去氢处理,建议烘烤190℃×4h;
- 阳极氧化:封孔质量直接决定耐蚀性,冷封孔(镍盐溶液)后需老化24h以上。
这些细节,往往就是工业金属零部件批量交付后出现早期失效的根源。云南汇承金属制品有限公司在每批产品出厂前,都会执行盐雾试验和膜厚检测,数据存档可追溯。
应用前景与趋势判断
随着环保政策收紧,热镀锌的锌烟排放和废酸处理成本持续上升。而水性喷塑涂料的VOC排放已降到50g/L以下,配合自动往复机喷涂,效率提升30%。阳极氧化领域,微弧氧化(MAO)技术正在突破铝基复合材料的应用边界。
未来三年,复合涂层(锌+封闭剂+面漆)和激光辅助表面微织构可能是新方向。但归根结底,没有万能工艺,只有适合工况的解决方案。建议在项目预算阶段就与加工方沟通,避免后期更换工艺带来的模具报废和工期延误。
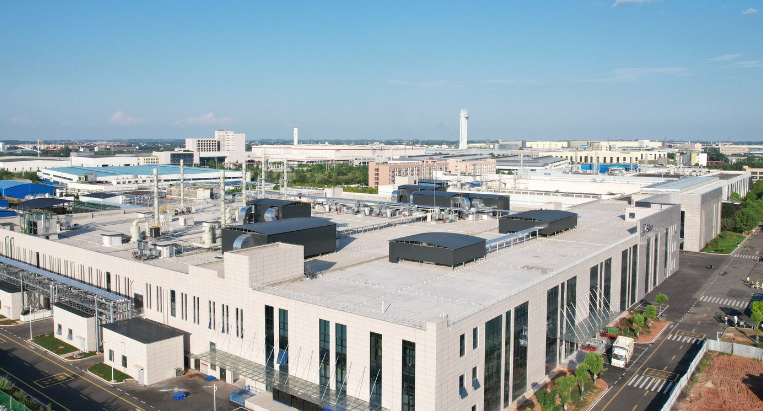
作为一家扎根云南的企业,我们深知本地客户的真实痛点——既要耐候性,又要控制成本。目前,云南汇承金属制品有限公司的铝合金型材加工线已配备进口自动喷砂+阳极氧化联动设备,钢结构配件车间则拥有热镀锌和喷塑双线切换能力。如果您正在为表面处理方案纠结,不妨带着图纸来聊聊,用实际样板说话。