钢结构配件与铝合金型材组合加工工艺对比及应用
在工业金属构件加工领域,钢结构配件与铝合金型材长期分属两套工艺体系——前者以强度与刚性见长,后者以轻量化和耐腐蚀著称。然而,随着光伏支架、物流输送线及模块化建筑对复合结构需求的激增,单一材质加工的局限性日益凸显。云南汇承金属制品有限公司在近年来的项目实践中发现,将两者组合加工并非简单的工序叠加,而是涉及热变形控制、异种金属接触腐蚀、公差匹配等深层次技术挑战。
组合加工的三大核心痛点
首当其冲的是热影响区差异。钢结构配件焊接时局部温度可超过800℃,而铝合金型材的熔点仅约660℃,若采用常规电弧焊顺序,极易导致铝材过烧或结构退火。其次,钢与铝的电极电位差达0.9V以上,在潮湿环境下接触面会加速电化学腐蚀。此外,两者线膨胀系数相差近一倍,在温差变化剧烈的户外工况下,螺栓连接处易产生松动或附加应力。
工艺路径的差异化设计
针对上述问题,汇承金属在实际生产中并未采用“一刀切”的混合工艺,而是依据受力特征分流处理。承力主梁及连接节点优先选用Q355B钢结构配件,采用气体保护焊与高强螺栓混合连接;非承重围护、导轨或装饰性部件则使用6063-T5铝合金型材,通过拉铆或专用过渡连接件实现柔性固定。这种“钢承力、铝功能”的分工模式,在保证整体刚度的同时,将铝材的轻量优势发挥到极致。
关键控制参数与实测数据
以我们近期交付的某自动化仓储货架项目为例,钢铝连接处全部采用镀锌钢-铝过渡垫片隔离,并用扭矩法控制M10螺栓预紧力在35-40N·m区间。实测表明,经72小时盐雾试验后,接触面腐蚀深度仅为未隔离试件的1/7。值得注意的是,铝合金型材的切割端面必须进行钝化处理,否则切削液残留会引发丝状腐蚀——这一细节常被同行忽视。
- 钢结构配件下料后需48小时内完成喷砂,避免二次生锈影响与铝材的贴合度
- 铝合金型材铣削时建议采用顺铣工艺,表面粗糙度可稳定控制在Ra1.6以内
- 异种金属连接孔位需预留0.2mm温差补偿间隙,而非按标准孔径加工
实践中的排产与成本策略
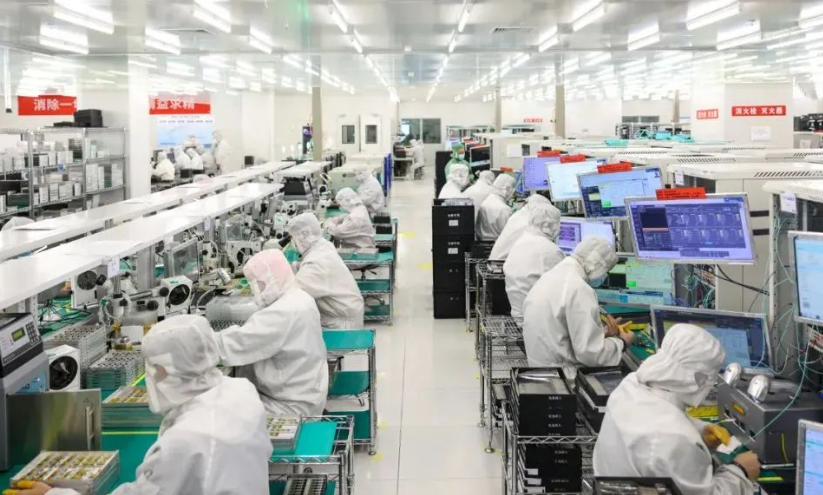
在云南汇承金属制品有限公司的车间里,组合加工订单通常被拆解为两条独立产线:钢构件线负责切割、焊接、抛丸,铝型材线专注锯切、CNC精加工,最后在总装区完成对接。这一布局使设备换型时间缩短了40%。从成本角度看,虽然铝合金型材加工单价高于普通碳钢,但组合结构整体减重约35%,直接降低了运输与基础安装费用,尤其适用于屋顶光伏支架和移动式设备框架。
关于设计阶段的工艺前置建议
不少客户在图纸阶段仅标注“钢铝混合结构”,却未明确连接方式与表面处理等级,导致后期返工。我们强烈建议在方案评审时,要求加工方参与可制造性分析——例如,若铝型材需与钢制底板焊接,则必须改为机械压接或环氧结构胶辅助;若构件需镀锌,则铝件必须在镀锌完成后单独装配,避免酸液侵蚀。这些经验来自长期服务于矿山机械、新能源设备行业的积累。
从行业趋势看,轻量化与高强度并非对立关系,而是通过异种材料组合加工实现平衡。云南汇承金属制品有限公司正积极探索激光-电弧复合焊接技术在钢铝过渡接头上的应用,目前已在小批量试样中取得初步成果。未来,随着固态连接工艺的成熟,两者之间的界限将进一步模糊,而具备多材质加工能力的企业将占据更有利的位置。