云南汇承金属制品钢结构配件加工精度控制技术要点解析
钢结构配件的加工精度,一直是金属构件加工行业里最“磨人”的环节。云南汇承金属制品有限公司在服务各类工业项目时发现,很多客户对精度的理解还停留在“差不多就行”的阶段,等到现场安装时出现尺寸偏差,返工成本往往远超预期。
加工精度失控的根源在哪里?
从行业现状来看,不少中小型加工厂依赖老旧设备,切割误差动辄达到±3mm,焊接变形更是家常便饭。对于钢结构配件而言,这种误差在单件上看似无关痛痒,但一旦进入多构件拼接的复杂节点,累积公差就会让螺栓孔错位、梁柱连接面无法贴合。云南汇承金属制品有限公司的技术团队在接手五金制品定制项目时,曾遇到过因下料角度偏差0.5°导致整批檩条无法安装的案例——这就是精度失控的真实代价。
要解决这个问题,核心在于建立全流程的精度控制体系,而不是单点突破。
三大核心技术环节的把控
第一,数控下料的补偿算法。我们采用高精度等离子与激光切割设备,但在编程时会根据板材厚度、热影响区宽度,主动预置收缩余量。以Q355B钢材为例,6mm板厚的切割补偿值通常设定在0.8~1.2mm,这能有效避免热切割后边缘塌陷造成的尺寸负偏差。
第二,组对阶段的定位工装。很多工厂忽略了这个细节。云南汇承金属制品有限公司在钢结构配件生产中,坚持使用可调式组立胎架,配合激光标线仪进行三维空间定位。实测数据显示,使用专用工装后,H型钢的翼缘板垂直度偏差可以从3mm/米降低到1.5mm/米以内。
第三,焊接变形的预控与矫正。焊接顺序直接决定残余应力分布。我们的工艺规范要求:对称焊缝必须双人同步施焊,长焊缝采用分段退焊法,每段长度控制在200mm左右。对于铝合金型材加工,因为材料导热快、线膨胀系数大,还需要在焊缝背面增加水冷铜垫板,将角变形控制在0.5°以内。
如何选择可靠的加工服务商?
对于下游客户来说,考察一个金属构件加工企业的能力,不能只看设备清单。我建议重点关注三个细节:
- 是否提供首件全尺寸检测报告,而不是只给一张材质证明;
- 量具是否经过第三方校准,特别是游标卡尺和千分尺的检定周期;
- 现场是否有专职的质检员,而非由操作工兼任。
云南汇承金属制品有限公司在工业金属零部件生产中,严格执行三检制——自检、互检、专检,每一批次都保留可追溯的检测记录。这种流程化的严谨,恰恰是行业里最稀缺的软实力。
随着装配式建筑和重型机械向高承载、轻量化方向发展,对钢结构配件的精度要求只会越来越苛刻。那些提前在工艺细节上死磕的企业,将在未来的高端定制市场中占据先机。
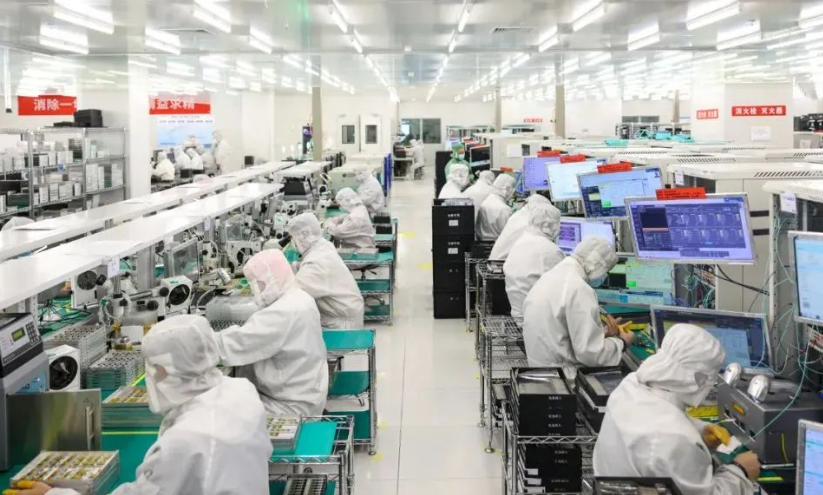
回到现实层面,云南汇承金属制品有限公司在承接云南本地及周边省份的金属构件加工订单时,始终将精度控制视为交付的底线。无论是建筑幕墙的铝合金龙骨,还是矿山设备的重型钢结构支架,只有把每一个螺栓孔的定位公差锁死在±1mm内,才能真正为客户的工程安全保驾护航。