云南汇承金属制品钢结构配件加工工艺与质量管控要点解析
在工业制造领域,金属构件的精度与钢结构的可靠性往往决定着终端设备的使用寿命。作为扎根云南本土的加工企业,云南汇承金属制品有限公司在金属构件加工与钢结构配件领域积累了多年实战经验,从原材料入场到成品出库,每一道工序都需经过严苛的参数控制与工艺验证。
核心工序的工艺参数控制
以钢结构配件中的连接板制作为例,我们严格执行下料-钻孔-焊接-矫正-表面处理五步流程。下料环节采用数控等离子切割,厚度≤20mm的板材切割速度控制在1200-1500mm/min之间,防止热影响区过宽;焊接工序则依据坡口角度(通常为30°±2°)与电流电压匹配参数,确保熔深达到板厚的1/3以上。
对于铝合金型材加工,温度敏感度是最大挑战。型材切割后必须进行去应力时效处理,在175℃±5℃环境下保温4小时,再随炉冷却至室温。此举可将残余应力降低至材料屈服强度的15%以下,避免后续机加工时出现翘曲变形。
五金制品定制的防错要点
五金制品定制往往面临多品种、小批量的复杂工况。我们的质检团队在首件检验时,会重点核对螺纹孔的有效深度与垂直度(垂直度≤0.05mm),同时使用粗糙度仪抽检表面Ra值——常规工业金属零部件的机加工面要求控制在Ra1.6-Ra3.2μm之间,而配合面则需达到Ra0.8μm。值得注意的是,镀锌层厚度不应仅凭测厚仪读数判断,还需结合盐雾试验结果(中性盐雾≥120小时无白锈)综合评估。
- 关键尺寸CPK值需≥1.33,若低于该值立即停机调整刀具补偿
- 焊接件需在24小时后进行UT探伤,避免延迟裂纹漏检
- 表面涂装前必须经过喷砂处理,Sa2.5级除锈标准不可妥协
常见加工缺陷与现场应对
实际生产中最常遇到的缺陷是钢结构配件焊后变形。若翼缘板角变形超过3mm/m,我们会优先采用火焰矫正与机械矫正相结合的方式——火焰加热温度控制在600-700℃(暗红色),严禁过烧。而针对铝合金型材加工中出现的毛刺过大问题,建议调整铣刀螺旋角至15°并提高切削液浓度,切不可一味降低进给速度。
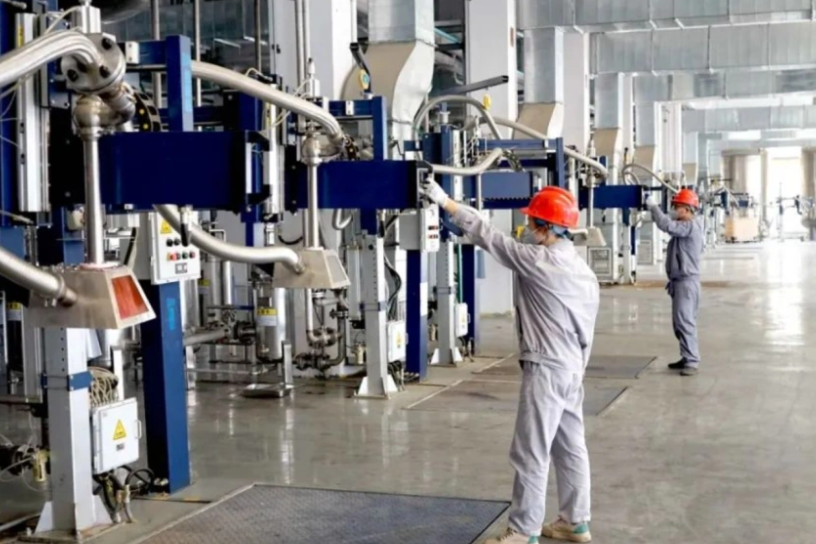
此外,工业金属零部件的公差设计需要预留合理的工艺基准。例如,当客户图纸要求孔距公差±0.1mm时,我们内部会按±0.06mm进行控制,以抵消后续热处理或表面处理带来的微量形变。这种前馈式管控策略,能有效降低批量报废风险。
金属构件加工从来不是单点技术的比拼,而是从原材料化学成分复核到成品防护包装的系统工程。云南汇承金属制品有限公司始终将工艺数据化、操作标准化视为质量根基,无论是大型钢结构配件还是精密五金制品定制,都能在稳定的制程中实现可追溯的交付品质。如果您正面临铝合金型材加工或工业金属零部件降本增效的课题,不妨从工艺评审阶段与我们共同探讨最优路径。