云南汇承金属制品钢结构配件定制加工的技术要点解析
📅 2026-09-25
🔖 云南汇承金属制品有限公司:金属构件加工,钢结构配件,五金制品定制,铝合金型材加工,工业金属零部件
钢结构配件定制加工并非简单的来图切割,从材料选型到公差控制,每个环节都直接影响最终装配质量。云南汇承金属制品有限公司:金属构件加工,钢结构配件,五金制品定制,铝合金型材加工,工业金属零部件,今天就围绕我们日常接单中遇到的技术要点做一次系统梳理。
一、材料选型与预处理
不同工况对钢材的要求差异明显。比如室外桁架连接件优先选用Q355B低合金钢,屈服强度比Q235B高出约35%,低温冲击韧性也更优。铝合金型材加工则需区分6061-T6与6063-T5——前者适合承力结构件,后者多用于装饰边框。来料后我们通常要做光谱复验,防止材质混批。
二、关键加工参数控制
以激光切割为例,碳钢12mm厚度时,我们采用氧气辅助切割,焦点位置控制在板厚+1.5mm,割缝垂直度可稳定在0.1mm以内。折弯工序中,V口宽度按板厚的6-8倍选取,回弹补偿角需根据实际试折数据动态修正。
- 钻孔:摇臂钻加工时,转速建议800-1200r/min,进给量0.15mm/r,避免孔壁撕裂
- 焊接:二保焊电流设定180-220A,层间温度不超过200℃,防止热影响区脆化
- 表面处理:热镀锌层厚度≥65μm,盐雾试验需通过480小时无红锈
三、常见问题与应对
客户反馈较多的是孔位偏移和焊接变形。孔位偏移通常源于基准面选择不当,我们建议以两个相互垂直的加工面为基准,而非单一平面。焊接变形则可通过对称施焊、预留反变形量(通常为构件长度的0.1%-0.2%)来有效控制。
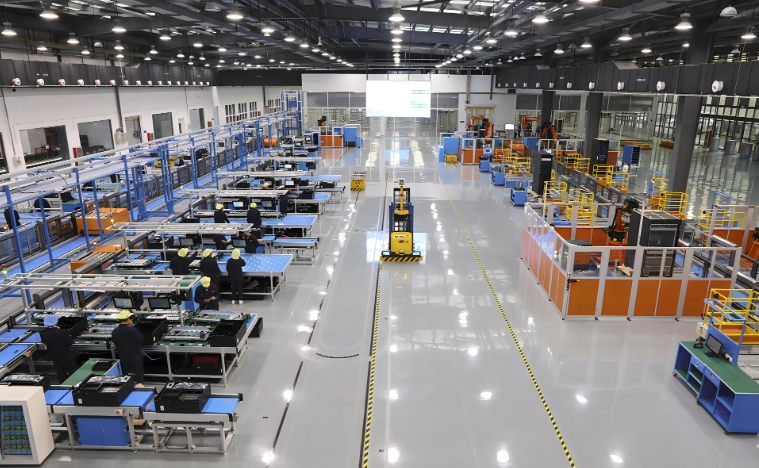
对于工业金属零部件这类小批量多品种订单,云南汇承金属制品有限公司:金属构件加工,钢结构配件,五金制品定制,铝合金型材加工,工业金属零部件采用模块化夹具系统,换型时间可压缩至15分钟以内。每批次首件必须做三坐标检测,关键尺寸CPK值要求≥1.33。技术团队随时可依据客户图纸出具加工工艺卡,欢迎来图询价。