铝合金型材与工业金属零部件定制加工流程详解
工业金属零部件的定制加工,从来不是简单的“来料切割”。从铝合金型材到钢结构配件,每一道工序都牵涉到材料特性、公差配合与表面处理的综合博弈。云南汇承金属制品有限公司在金属构件加工领域深耕多年,今天用一篇干货,拆解从图纸到成品的完整流程。
一、选材与图纸深化:决定成败的“第一公里”
定制加工的第一步,不是开机下料,而是**材料与工艺的匹配验证**。以铝合金型材加工为例,6063-T5与6061-T6的挤压成型性、焊接后强度衰减差异极大——前者适合复杂截面型材,后者更适用于承重结构。我们通常会在客户原图基础上,用SolidWorks进行三维建模,并对折弯系数、切割余量做二次校核。这一步能规避掉至少30%的后期返工风险。
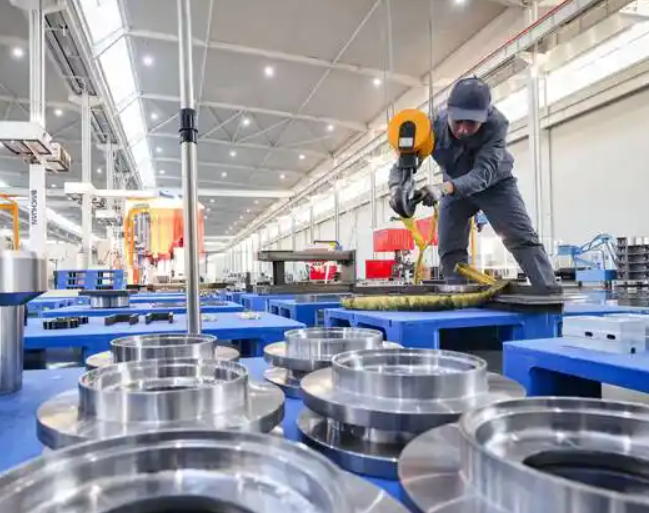
对于钢结构配件,还要额外确认表面处理方式。热镀锌(镀层厚度85μm以上)和冷镀锌的耐盐雾时间相差数倍,若客户未明确工况(如户外高湿环境),技术员会主动给出建议。
二、下料与粗加工:精度是“喂”出来的
激光切割与数控锯切的取舍,取决于材料厚度与精度要求。铝合金型材在6mm以下时,光纤激光切割断面粗糙度可达Ra12.5以内,但热影响区需通过后续铣削去除。我们车间常采用“切割+去应力时效”的组合工艺——尤其是长条形五金制品定制件,粗加工后放置24小时再精修,能显著减少应力释放导致的形变。
- 切割公差控制在±0.1mm,关键安装孔位则收紧至±0.05mm;
- 厚度超过10mm的钢构件,优先选用等离子切割,但坡口角度必须二次机加工保证。
这一环节最考验设备保养水平。伺服电机丝杠间隙如果超过0.03mm,再好的程序也白搭。
三、精密加工与焊接控制:看不见的“内伤”最致命
工业金属零部件的精密阶段,核心在于**装夹方案设计**。尤其是薄壁铝合金型材,用普通虎钳夹紧必然变形,我们改用气动零点定位夹具,配合低熔点合金填充支撑,加工后壁厚偏差能控制在0.08mm内。
焊接则是另一道分水岭。钢结构配件常用的MAG焊,电流参数需随板厚实时调整——比如8mm Q355B钢板,推荐电流220A、电压24V,气体流量18L/min。焊接完成后,**百分百进行超声波探伤**,拒绝“肉眼过关”的侥幸心理。
四、表面处理与装配验证:交付前的最后一道闸门
无论是阳极氧化(膜厚≥12μm)还是静电喷塑(附着力0级),前处理酸洗或碱蚀的时间必须精确到秒。曾有客户反馈户外支架生锈,追查发现是脱脂槽液温度低了2℃导致膜层不均。
- 所有活动部件(铰链、滑轨)装配后,需进行200次往复疲劳测试;
- 配合面涂覆二硫化钼润滑脂,确保扭矩衰减率<5%。
案例说明:某新能源车企电池架定制项目
客户委托云南汇承金属制品有限公司加工一批铝合金型材电池托架,单件长度2.4米,要求直线度0.5mm/m。我们通过调整挤压模具流速比,并将时效温度控制在175℃±3℃,最终交付的48件产品全检合格,且重量比原钢制方案减轻42%。这背后是金属构件加工中“以工艺保设计”的典型实践。
云南汇承金属制品有限公司始终相信,成熟的定制加工不只是卖产能,而是用技术预判替客户省下隐性成本。无论是钢结构配件、五金制品定制,还是铝合金型材加工、工业金属零部件,我们都欢迎带着图纸来聊——哪怕只是草图,也值得认真对待。