云南汇承金属制品:钢结构配件加工工艺升级与质量管控要点解析
📅 2026-09-24
🔖 云南汇承金属制品有限公司:金属构件加工,钢结构配件,五金制品定制,铝合金型材加工,工业金属零部件
钢结构配件加工看似是“下料—成型—焊接”的常规流程,实际在0.5mm级精度要求下,每个环节都存在变量。云南汇承金属制品有限公司近期完成一轮工艺迭代,重点针对钢结构配件与工业金属零部件的加工一致性做了系统性优化。
切割与成型环节的参数调整
以6mm厚Q355B钢板为例,激光切割功率从6kW提升至8kW后,切口锥度控制在0.08mm以内,断面粗糙度Ra≤12.5μm。折弯工序引入伺服补偿算法,对回弹角进行实时修正,90°折弯角度偏差稳定在±0.3°。这些参数直接决定了后续装配的互换性。
焊接与表面处理的质量管控
焊接环节执行WPS(焊接工艺规程)全覆盖,对金属构件加工中常见的角焊缝,采用脉冲MIG焊配合0.8mm焊丝,熔深稳定在板厚的65%-75%。表面处理线新增陶化工艺替代传统磷化,盐雾试验从480h提升至720h无红锈。
- 关键尺寸SPC过程能力指数Cpk≥1.33
- 每批次抽检3件做三坐标全尺寸报告
- 焊后48h内完成UT或MT探伤
需注意:铝合金型材加工与碳钢件严禁混线,铝屑残留会导致碳钢件焊接气孔率上升。常见问题是薄壁件(≤2mm)折弯开裂,建议提前做R角放大或退火处理。
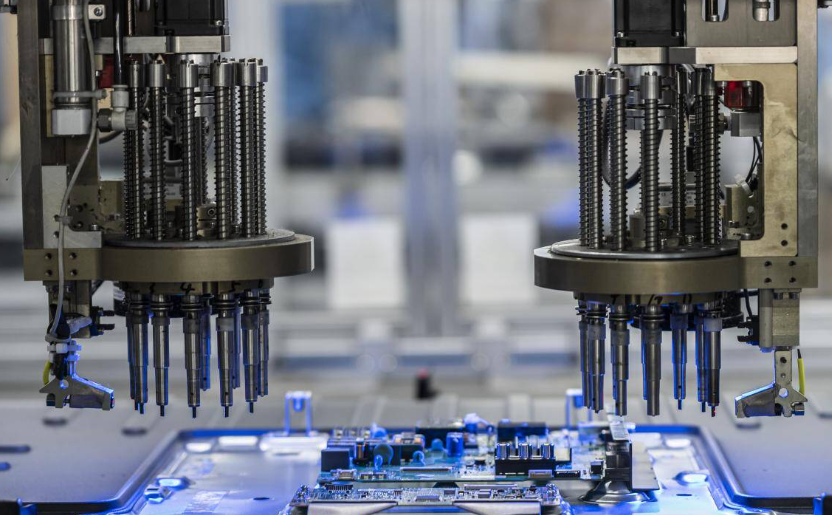
对于五金制品定制需求,建议在图纸阶段就明确关键特性与公差分配,避免后期反复修模。云南汇承金属制品有限公司目前对云南汇承金属制品有限公司:金属构件加工,钢结构配件,五金制品定制,铝合金型材加工,工业金属零部件全品类执行首件三检与批次追溯,工艺升级带来的直接收益是装配返工率下降约40%。