工业金属零部件加工精度控制关键技术要点解析
现代工业制造对金属零部件的精度要求已从“毫米级”跃升至“微米级”。以汽车传动系统、精密机械框架为例,关键配合面的尺寸公差常需控制在±0.02mm以内,表面粗糙度Ra值低至0.4μm。然而,许多企业在实际加工中却陷入“设备精度达标,成品合格率却上不去”的窘境。这背后,往往不是单一环节的失误,而是从材料预处理到切削参数、再到环境温控等多变量耦合失控的结果。
误差从何而来?——热变形与残余应力的“隐性杀手”
在云南汇承金属制品有限公司多年的加工实践中,我们发现**热变形**是导致批量件尺寸漂移的首要因素。以铝合金型材加工为例,6061-T6材质在连续切削30分钟后,刀具与工件接触区的瞬时温度可升至200℃以上,导致工件局部膨胀量超过0.05mm。如果冷却策略不当,冷却液压力不足或喷射角度偏移,这种热积累便会在精加工阶段集中爆发。
另一个常被忽视的变量是**材料残余应力释放**。尤其是大型钢结构配件,粗加工去除大量材料后,原本平衡的内应力重新分布,导致工件在放置数小时后出现肉眼不可见的弯曲。若未在粗加工后安排时效处理或二次装夹找正,最终精度必然失守。
关键技术控制点:从装夹到补偿的闭环策略
1. 基准统一与柔性装夹设计
对于批量金属构件加工,必须坚持“基准统一”原则。我们建议采用**液压或气动柔性夹具**,以面定位替代点定位,减少夹紧变形。以典型长度800mm的钢结构配件为例,若采用三点硬支撑,夹紧力需控制在800-1200N,过大的夹紧力会直接导致薄壁部位凹陷0.03-0.08mm。实测数据显示,改用真空吸盘或均匀分布式压板后,平面度偏差可降低40%以上。
2. 刀具磨损动态补偿
在五金制品定制加工中,刀具磨损是精度随时间衰减的主因。硬质合金立铣刀加工碳钢时,每切削100cm³材料,后刀面磨损量约增加0.02mm,这直接反映在工件尺寸上。因此,我们执行**每20件进行一次在线测量**,并将数据反馈至CNC系统,自动修正刀具半径补偿值,确保连续加工500件的CpK值稳定在1.33以上。
3. 环境温控与切削液恒温
工业金属零部件的精密加工,车间温度波动应控制在±2℃以内。切削液温度若高于室温5℃,工件冷却后的收缩量足以使配合孔超差。云南汇承金属制品有限公司在精加工线配置了切削液制冷机组,设定温度为22±0.5℃,同时采用**刀尖微量润滑(MQL)**技术,既保证了润滑效果,又减少了热冲击。
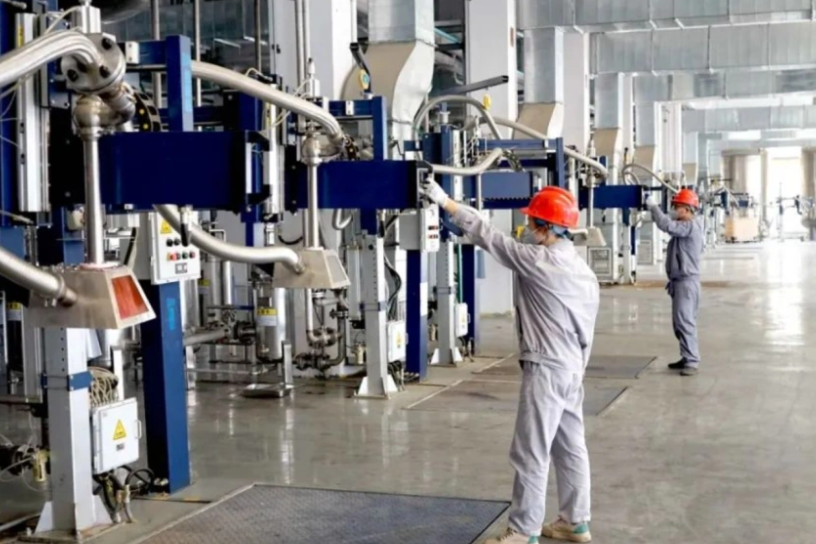
除了上述设备层面的控制,操作者的**技能预判**同样关键。比如,在加工薄壁铝合金型材时,经验丰富的师傅会提前将精加工余量从0.5mm降为0.3mm,并采用“先粗铣四周、再精铣底面”的路径规划,以平衡切削力方向。这种隐性知识,无法完全依赖自动化,却往往是最后一道精度的保险丝。
实践建议:建立数据驱动的过程追溯档案
我们建议每批订单建立一份**加工参数与实测数据对照表**,记录环境湿度、刀具批次、冷却液浓度及每件产品的关键尺寸偏差。通过SPC(统计过程控制)分析,一旦发现某刀具批次或某时段的产品出现系统性偏移,即可快速定位异常源。
精度控制不是一道算术题,而是一场持续对抗材料、热量和时间的博弈。云南汇承金属制品有限公司在金属构件加工、钢结构配件、五金制品定制、铝合金型材加工及工业金属零部件领域深耕多年,深知每一微米的背后都是数十个变量的协同。唯有将工艺纪律、设备维护与数据反馈拧成一股绳,才能真正实现从“能做”到“做精”的跨越。